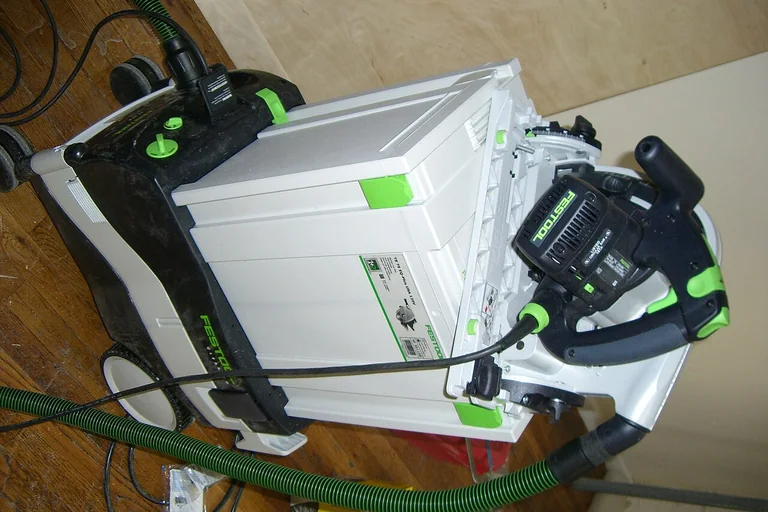
Деревообробні виробництва мають різні джерела пилу: пиляння, фрезерування, шліфування. Картриджна фільтрація може бути частиною локальної аспірації, однак вибір елемента залежить від того, який саме пил потраплятиме до корпуса.
Які фракції дає деревообробка
На одному верстаті переважає велика стружка, на іншому – дрібні частинки. Якщо об'єднати потоки без аналізу, вони створюватимуть різні навантаження. Тому потрібне розуміння процесу до моменту підбору матеріалу.
На деревообробній дільниці важливо відрізняти пил від шліфування, фрезерування та різання. У цих операціях можуть утворюватися частинки різного розміру, а характер потоку залежить від верстата й укриття. Картриджне очищення розглядають після аналізу локального відсмоктування, а не як спосіб компенсувати його неправильне розміщення. Якщо майстерня невелика, компактність корпуса може бути перевагою, але потрібно зберегти достатньо місця для заміни елементів і виведення зібраного пилу. Важливо також перевірити, як зміна режимів роботи верстатів впливає на сумарну витрату. Технічне завдання має відображати саме ці особливості, а не тільки загальну назву виробництва.
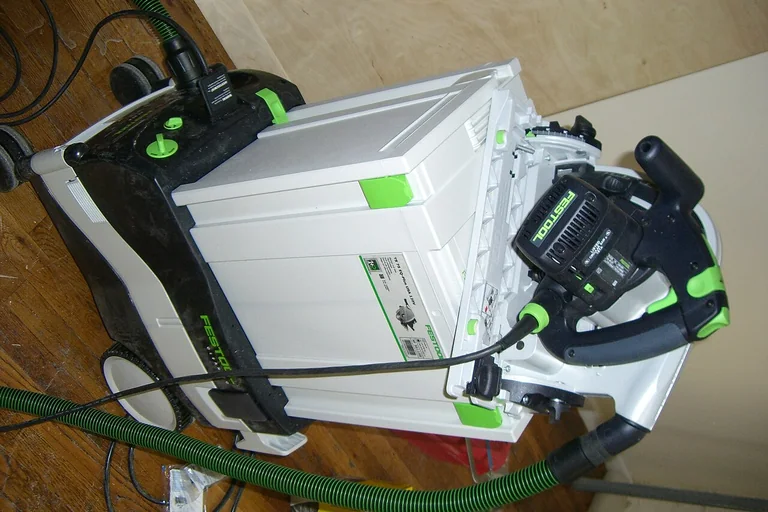
Фото до матеріалу «Картриджний фільтр для деревообробки: аналіз пилу»: компактний деревообробний пиловідсмоктувач.
Стружка й пил із різних постів
HTF відносить деревообробну промисловість до сфер застосування картриджних рішень. Гофрований матеріал дозволяє організувати значну площу фільтрації у компактному форматі, але конкретна придатність залежить від властивостей пилу.
Для питання «Картриджний фільтр для деревообробки: аналіз пилу» у HTF наведено тематичну сторінку Картриджний фільтр для газів. Оскільки сторінка описує змінні елементи, для задачі «Стружка й пил із різних постів» потрібно звіряти матеріал та геометрію з корпусом.
Картриджний елемент у локальному контурі
При модернізації деревообробного цеху корисно обстежити траси повітропроводів і точки, де частинки можуть накопичуватися. Якщо до одного каналу підключають кілька машин, необхідно знати їхню одночасність. Окремо слід визначити, як картриджний фільтр працюватиме в умовах змінної кількості дрібного пилу. Після встановлення бажано записати контрольні показники й стан відсмоктування біля кожного поста. Якщо працівники повідомляють про збільшення пилу, потрібно порівнювати дані на джерелі та на фільтрі, а не одразу змінювати картриджі. Добре організований огляд дозволяє знаходити причину відхилення, не підмінюючи перевірку всього тракту заміною одного елемента.
Помилка – розглядати всі деревні частинки як однакову суміш і ігнорувати конфігурацію відсмоктування.
Контрольний список для теми: Картриджний фільтр для деревообробки: аналіз пилу
- Розділити пил шліфування, пиляння й фрезерування
- Перевірити місцеві укриття на кожному верстаті
- Зіставити робочі цикли та витрати повітря
- Описати ділянки накопичення матеріалу в каналах
- Зберегти простір для сервісу картриджів
- Виміряти тягу після модернізації аспірації
Підбір із даних про верстати
При деревному пилу важливо розділяти операції, які утворюють різні фракції. Установки можуть працювати по черзі або одночасно, і це змінює навантаження на аспірацію. Інженеру потрібні дані про розміщення відсмоктувачів і характер потоку. Картридж із гофрованим матеріалом варто порівнювати за реальною задачею, а не за словом «деревообробка» в описі. Також необхідно передбачити огляд корпусу й заміну елемента. Це допомагає відрізнити проблему фільтрувального матеріалу від проблеми захоплення пилу на робочому місці.
Запишіть типи верстатів, інтенсивність роботи, характер частинок, розміри корпуса та вимоги до сервісу. Ці дані допомагають коректно обговорювати матеріал.
Після оцінювання теми «Підбір із даних про верстати» корисно звернутися до суміжної задачі: Харчові порошки та промислові картриджі: вихідні дані. Цей перехід уточнює питання «Порошкові компоненти на фасуванні» без підміни технічних вимірювань.
#Деревообробка #КартриджнаАспірація #ВиробничийПил